ZENITH Maschinenfabrik GmbH
Blokové stroje AAC
  • Blokové stroje AACBlokové stroje AAC

Blokové stroje AAC

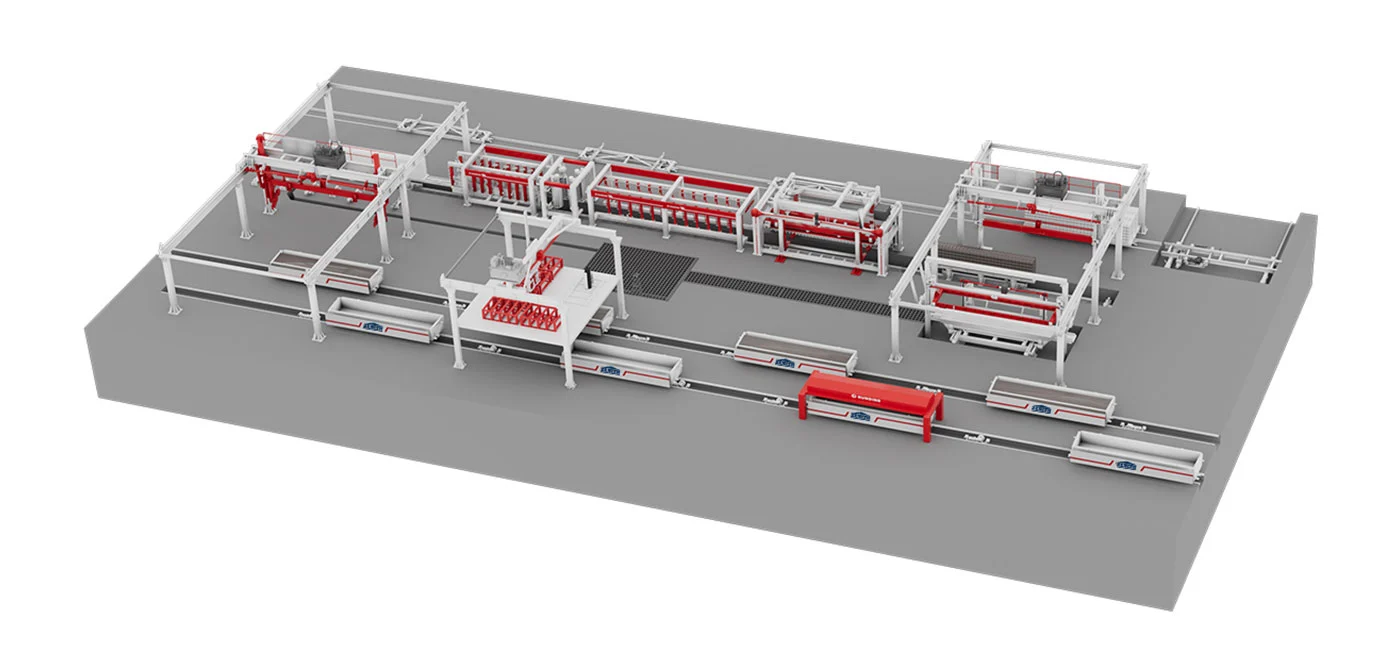
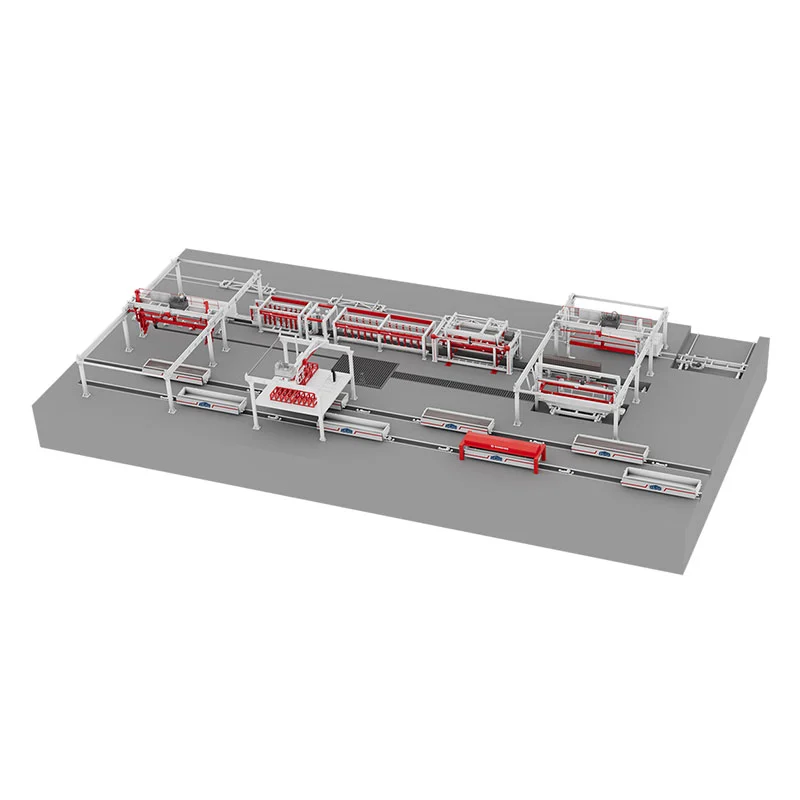
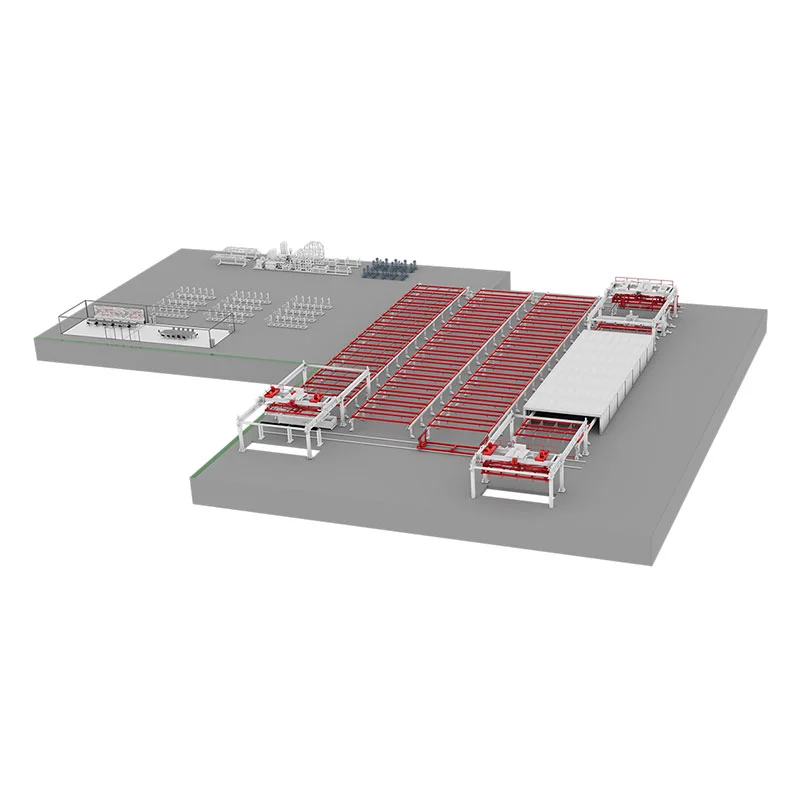
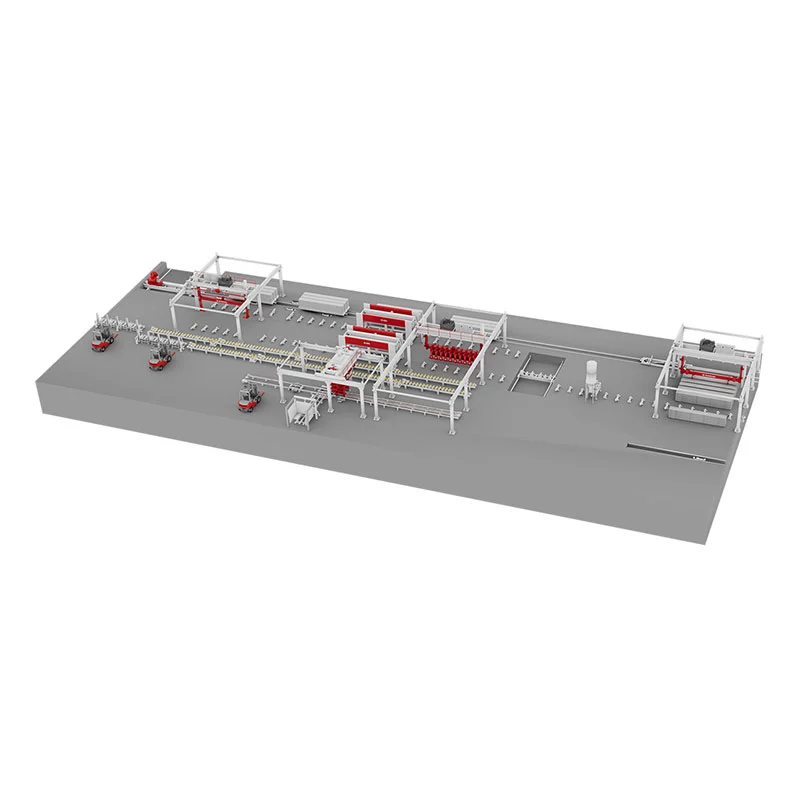
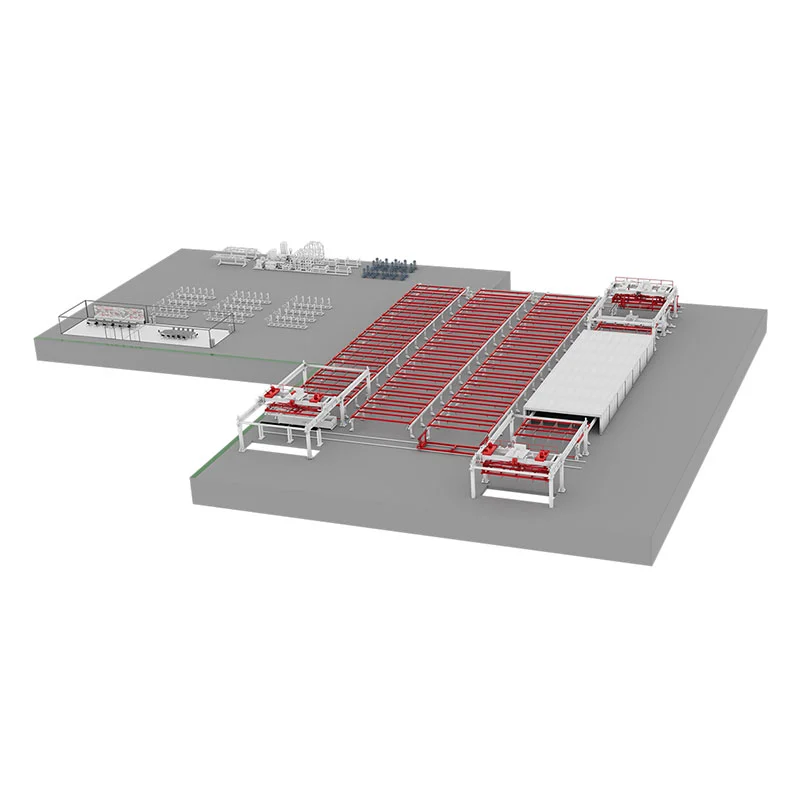
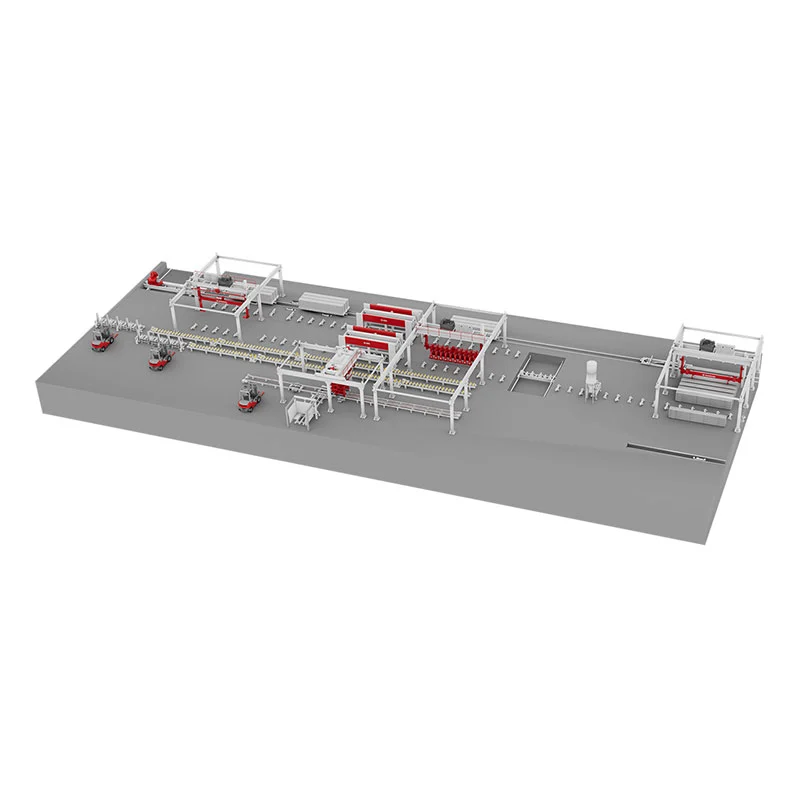
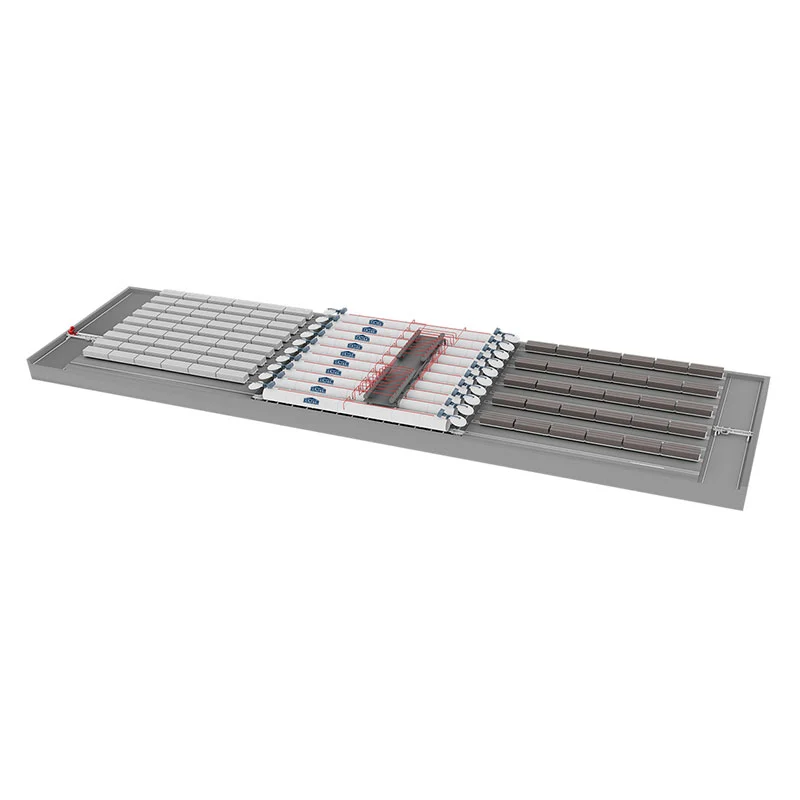
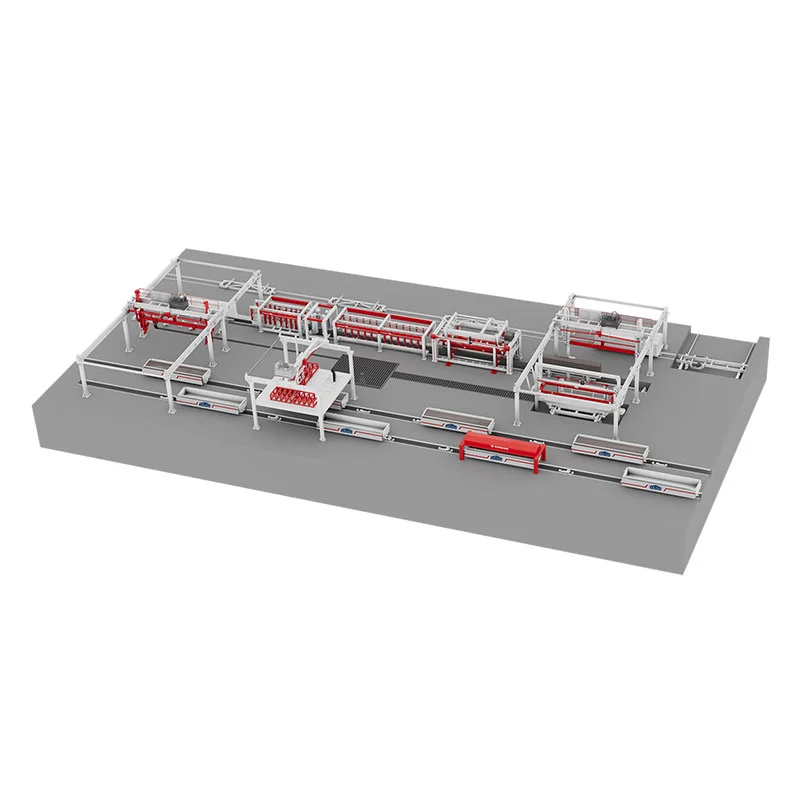
Blokové stroje AAC jsou specializované zařízení na výrobu pórobetonových bloků a ZENITH může být vaším dodavatelem těchto strojů. Pomocí popílku (po rozemletí), vápna, cementu a sádry jako surovin vyrábějí porézní, lehké bloky prostřednictvím procesů, jako je mletí surovin, dávkování a míchání, lití do forem, statické kyslíkové pěnění, řezání bloků a autoklávování.

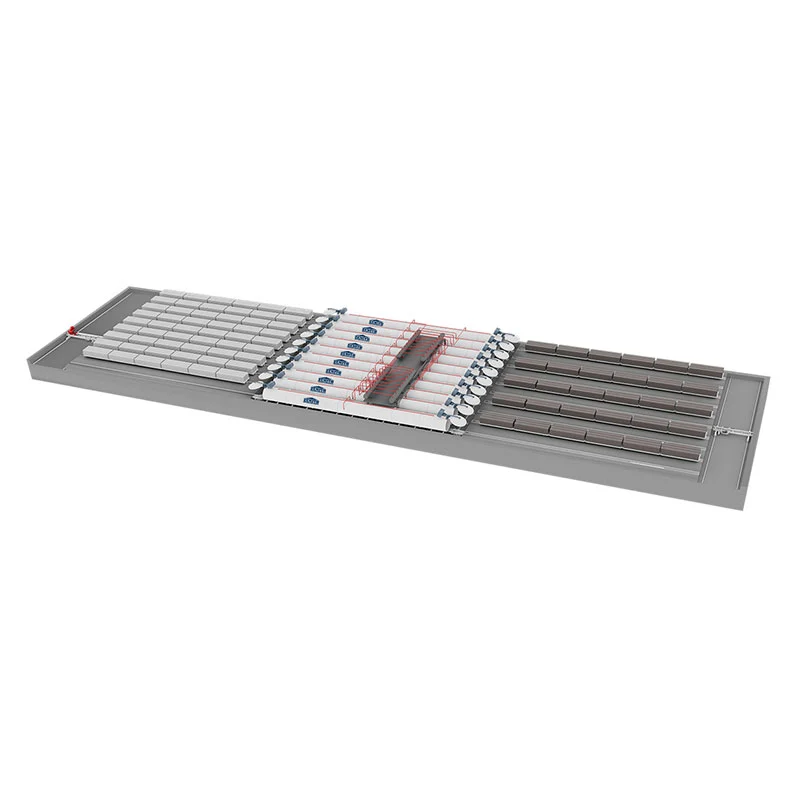
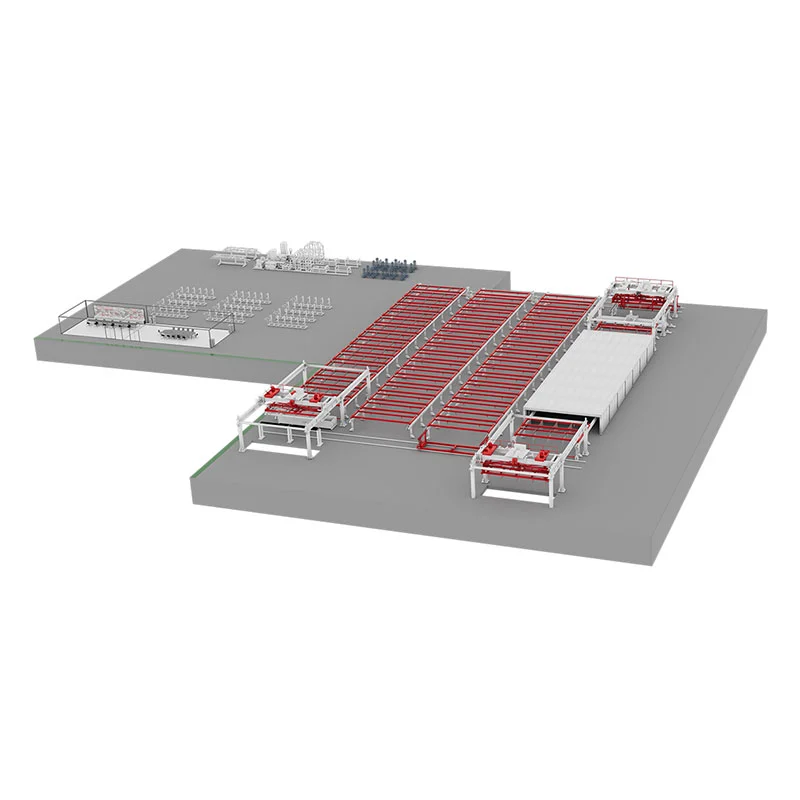
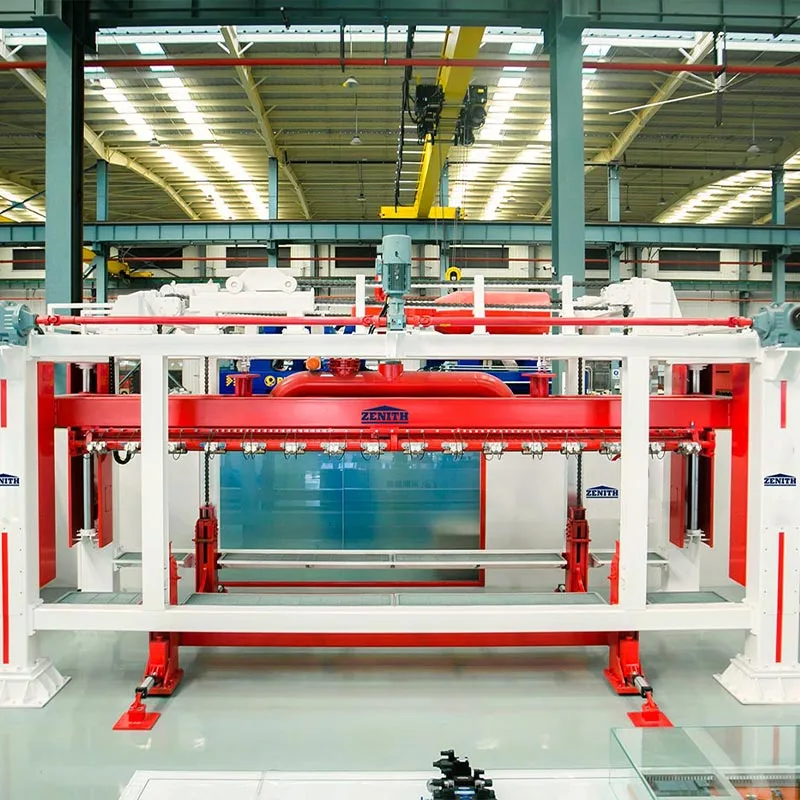
Blokové stroje AAC zahrnují základní součásti dávkovacího systému, licího stroje, řezacího stroje a autoklávu. Pro vyjímání a přemisťování bloků se používá naklápěcí kladkostroj s přesností řezu až jeden milimetr. Výrobní linka může zpracovávat průmyslový odpad, jako je stavební odpadní beton a uhelná hlušina, dosahovat využití zdrojů drcením, proséváním, vibračním zhutňováním formy a autoklávováním. Odpad z řezání se po smíchání s vodou recykluje a odpad z autoklávu se drtí a znovu používá. Roční výrobní kapacita je 50 000-300 000 metrů krychlových.

Zpracování a údržba zařízení

Fáze zpracování surovin

1. Kontrola kvality surovin

Vápno: Efektivní obsah oxidu vápenatého ≥65 %, teplota rozkladu >65℃, doba rozkladu 10-30 minut (vyhněte se nedopálenému nebo přepálenému vápnu).

Popílek: Jemnost musí projít sítem se čtvercovými otvory 0,08 mm (zbytek síta ≤ 20 %), ztráta žíháním < 8 %.

Průmyslový odpad (uhelná hlušina/stavební odpad): Po drcení, velikost částic ≤ 10 mm, obsah jehlicovitých a šupinovitých částic ≤ 15 %.

2. Obsluha zařízení předúpravy

Drtič: Pravidelně kontrolujte opotřebení desky čelistí (např. typ PE250×400, otáčky vřetena 310 ot./min), abyste zabránili vniknutí kovových nečistot.

Kulový mlýn: Ovládejte poměr materiálu, kuliček a vody (1:1,5:0,4), čistěte síto každou směnu.

Klíčové ovládací prvky pro strojní řezání a údržbu

1. Specifikace řezání sochorů

Pevnost v řezu: Pevnost sochoru v tlaku musí před řezáním dosáhnout 0,05-0,07 MPa (bez promáčknutí při lehkém stlačení prstem).

Údržba řezacího stroje: Denně kontrolujte napnutí drátu (pneumatický napínací tlak 0,4-0,6 MPa), opotřebované dráty neprodleně vyměňte.

2. Autoklávování

Rychlost zvýšení/snížení tlaku: ≤0,05 MPa/min (pro zabránění praskání bloku).

Parametry vytvrzování: Udržujte konstantní tlak 1,2-1,5 MPa po dobu 6-8 hodin, teplotu 180-200℃.

Těsnění dvířek autoklávu: Před každým vstupem do autoklávu zkontrolujte pryžový těsnicí kroužek a pravidelně aplikujte vysokoteplotní mazivo.

AAC Block Machines

Odeslat dotaz
Kontaktní informace
Blízkost k zákazníkovi je jednou z našich silných stránek. Kdykoli nás potřebujete, můžete se na nás spolehnout. Děláme vše, co je v našich silách, abychom vám byli k dispozici po celém světě a mohli co nejrychleji reagovat, když na tom záleží.
ZENITH Maschinenfabrik GmbH
Zenith-Straße 1
D-57290 Neunkirchen

Odesláním kontaktního formuláře souhlasíte s tím, že vaše údaje mohou být použity ke zpracování vaší žádosti (další informace a oznámení o odvolání naleznete v prohlášení o ochraně údajů).

X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů
OdmítnoutPřijmout