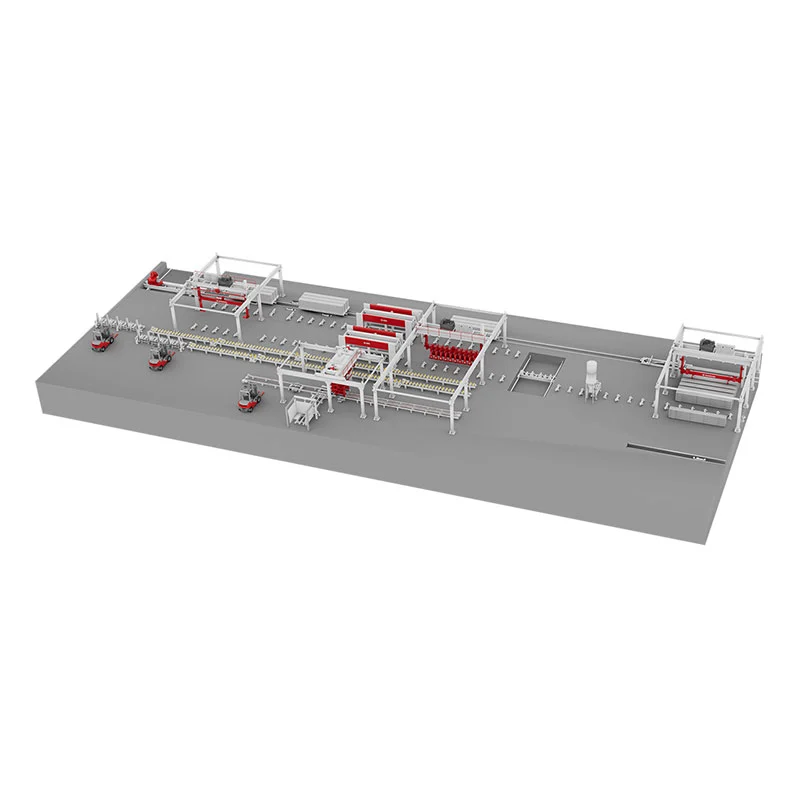
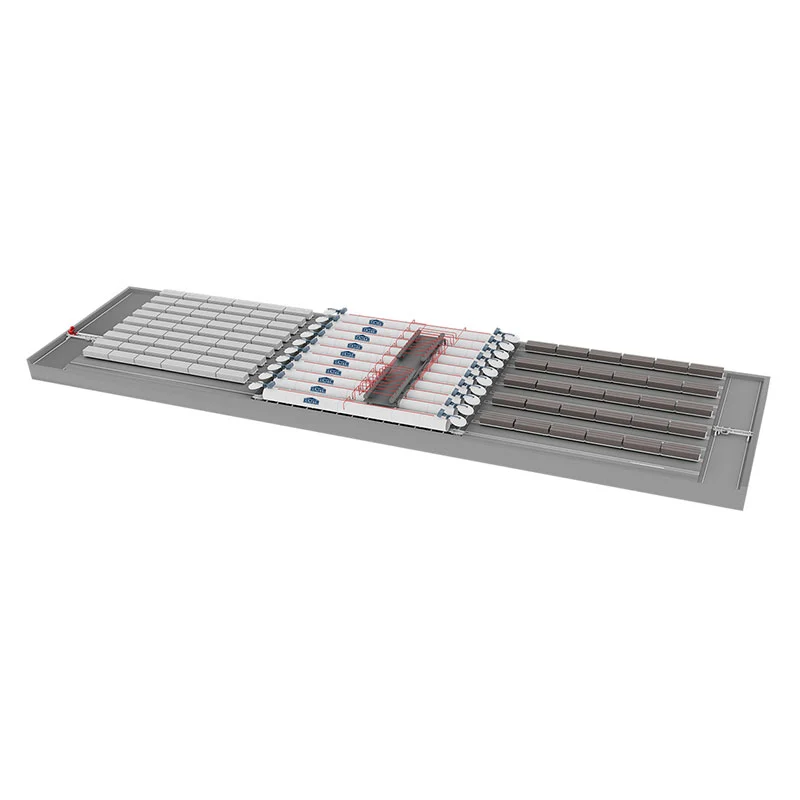
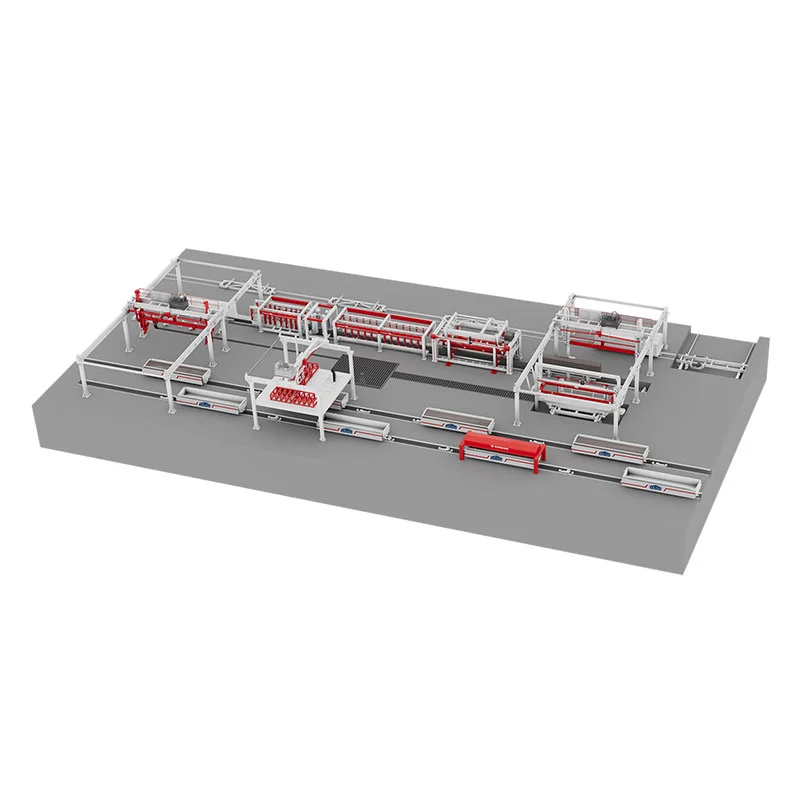
Hledáte vysoce kvalitní a odolné vybavení pro vaši dílnu na výrobu desek AAC? Staňte se partnerem ZENITH! Jsme továrna, která nabízí plně vybavené stroje schopné zvládnout celý proces výroby desek AAC, s roční kapacitou 20 000 až 300 000 metrů krychlových. Kontaktujte nás a začněte oboustranně výhodnou spolupráci.
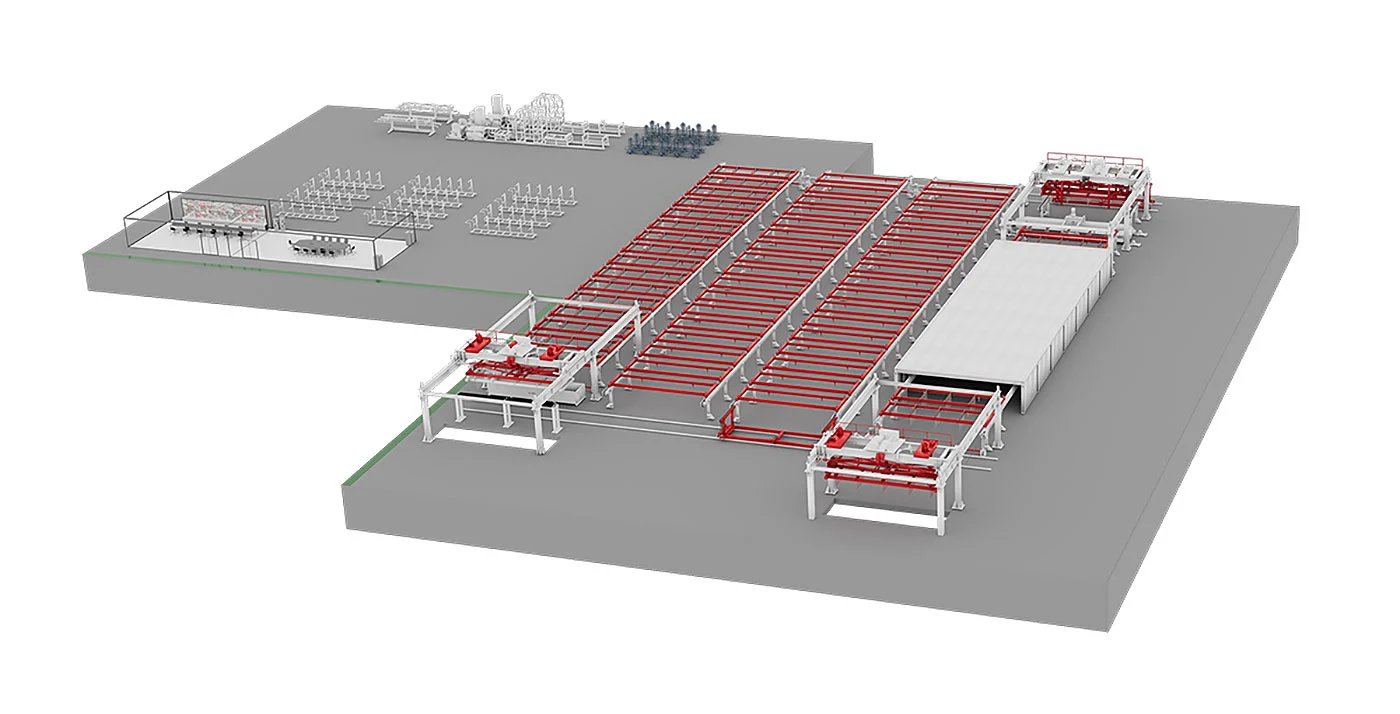
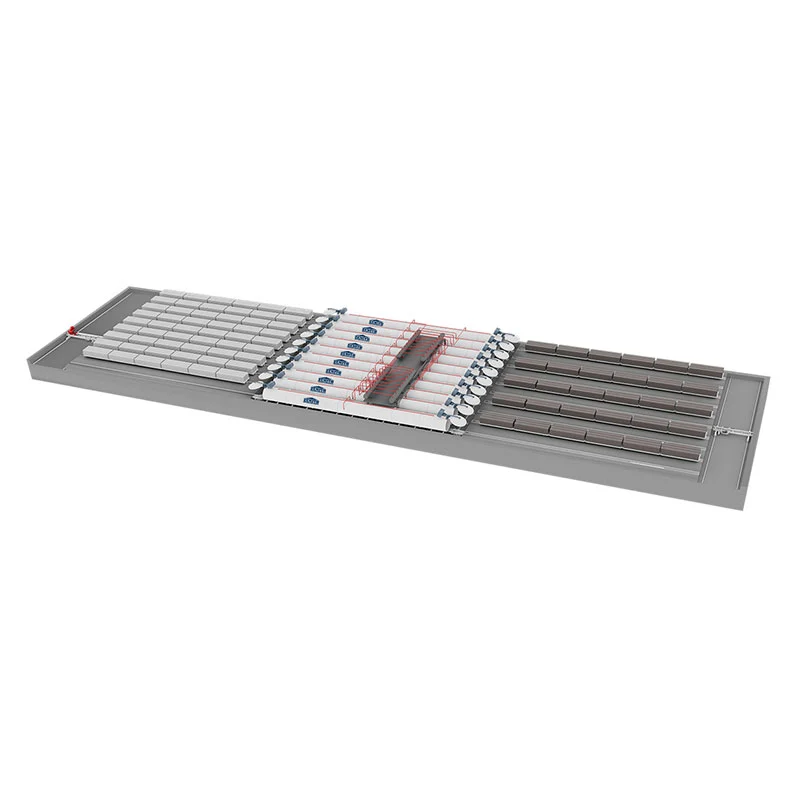
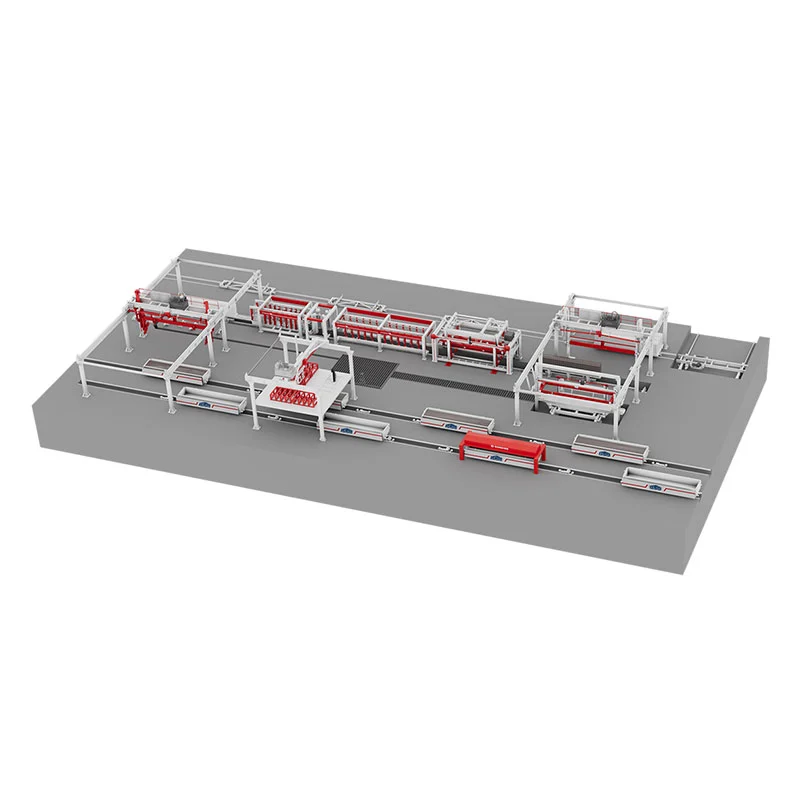
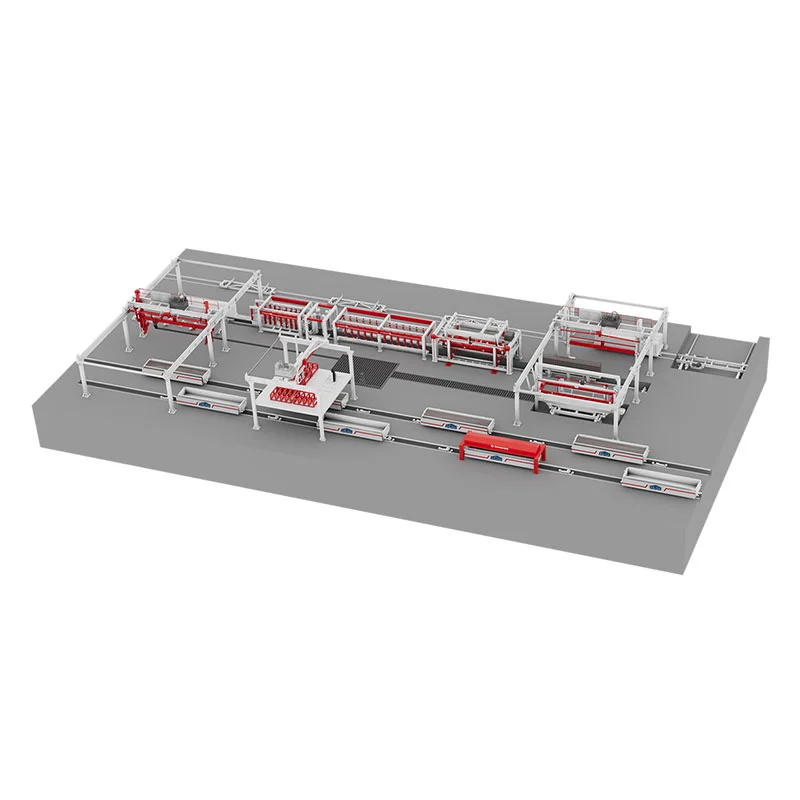
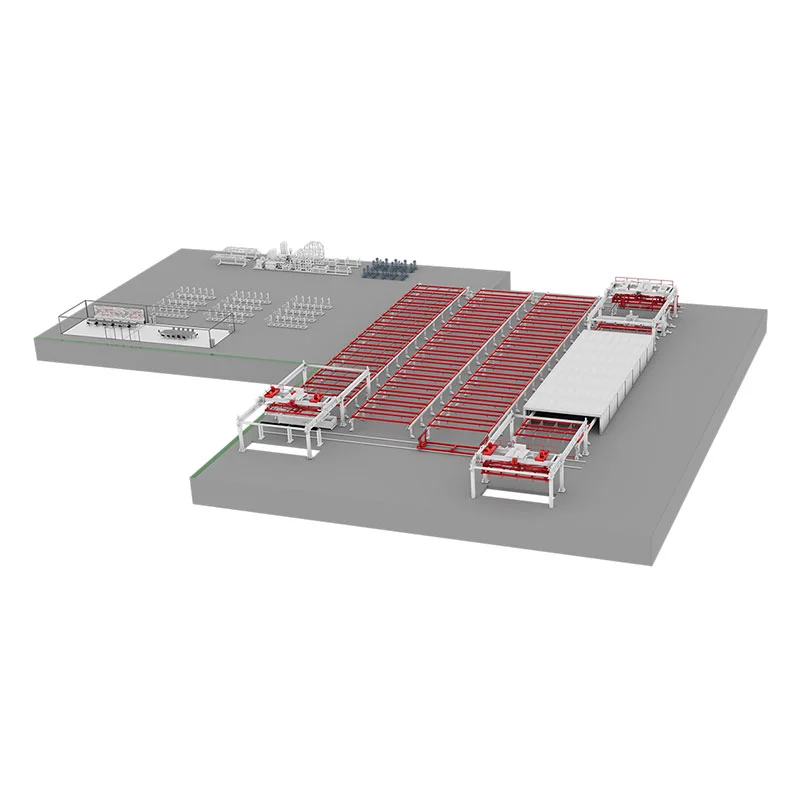
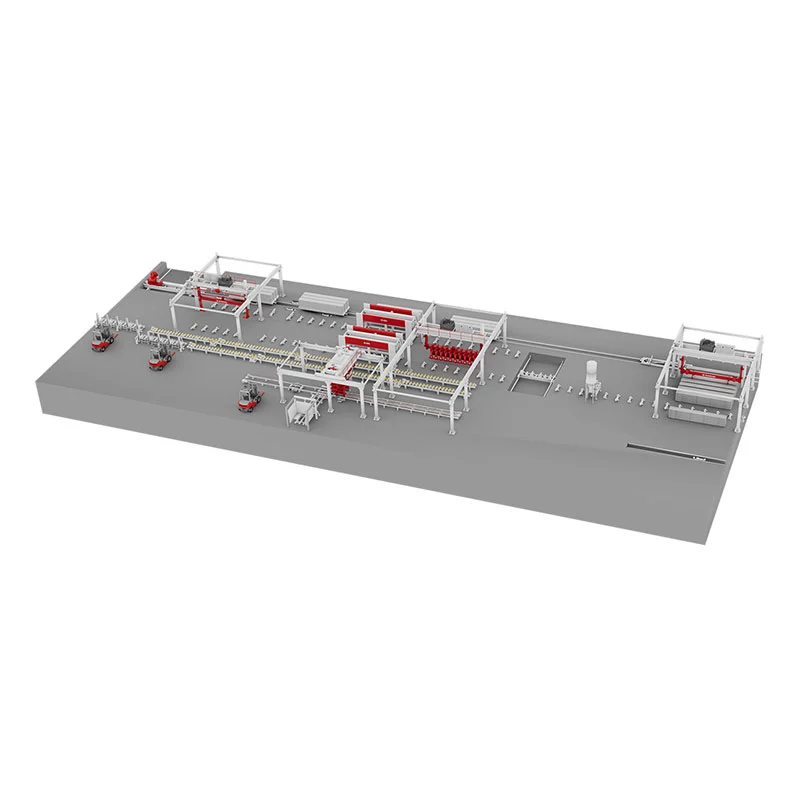
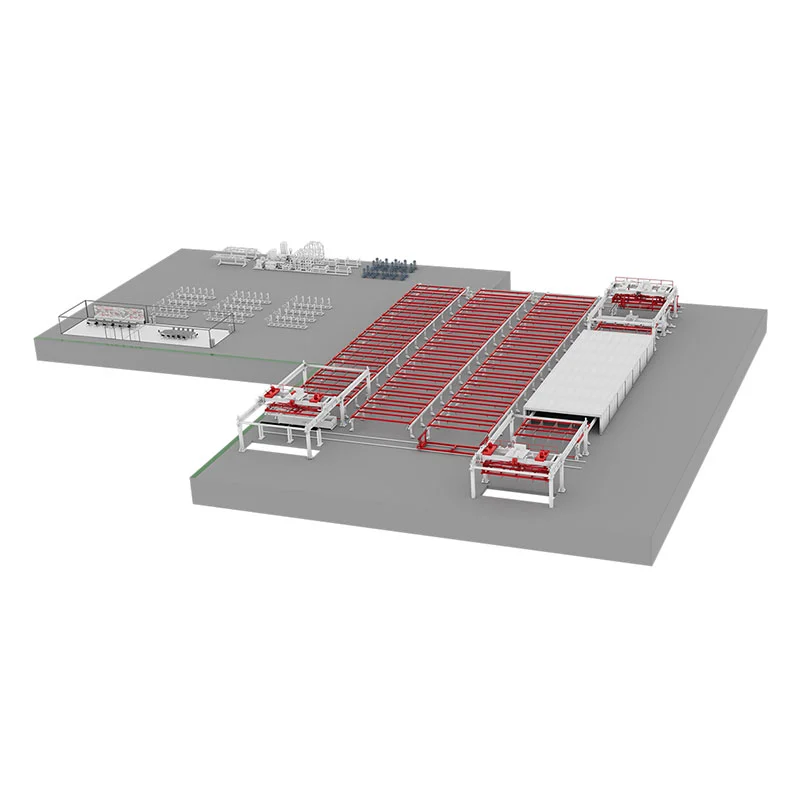
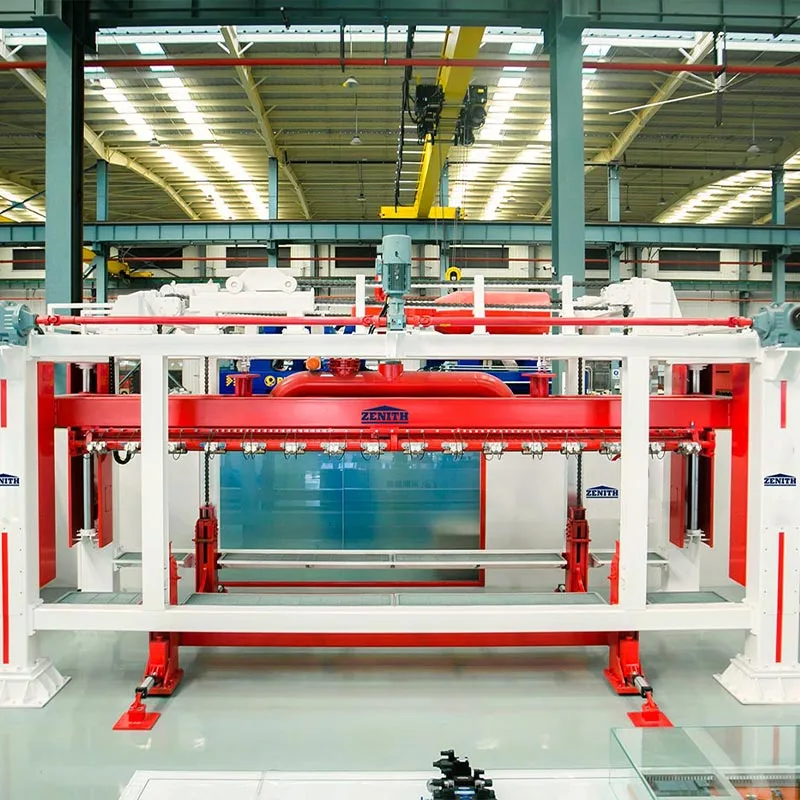
Naše pokročilá dílna na výrobu desek AAC umožňuje vysoce automatizovanou mechanizovanou výrobu desek z pórobetonu (AAC). Prostřednictvím procesů, jako je dávkování, pěnění, řezání a autoklávování, může dílna zpracovat popílek, křemičitý písek a strusku na porézní beton AAC, který je lehký, ale nabízí vynikající tepelnou a zvukovou izolaci. Naše zařízení je dokonale nakonfigurováno pro zpracování, zejména v krocích řezání a autoklávování, protože jeden krok určuje přesnost produktu a druhý je klíčovým procesem pro kvalitu hotového produktu.
Přehled výrobního procesu
1. Skladování a zásobování surovin pórobetonových bloků: Suroviny jsou do továrny dopravovány nákladními automobily. Popílek (nebo písek, kamenný prášek) je centrálně umístěn na surovinovém dvoře a v případě potřeby se nakládá do násypek. Pytlovaný nebo volně ložený cement se skladuje v cementovém sile a v případě potřeby se nakládá do násypek. Chemikálie a hliníkový prášek se skladují v samostatných silech na chemikálie a hliník a v případě potřeby se dopravují do výrobní dílny samostatně.
2. Zpracování suroviny pro pórobetonové bloky: Popílek (nebo písek, kamenný prášek) je přiváděn do kulového mlýna přes elektromagnetický vibrační podavač a pásový dopravník. Jemně namletý popílek (nebo písek, kamenný prášek) se pak přečerpává do nádrží na kal ke skladování.
3. Dávkování, míchání a odlévání provzdušňovaných bloků: Vápno a cement jsou dopravovány šnekovým dopravníkem pod silo na dávkování prášku. Materiály jsou postupně přiváděny do automatické váhy pro kumulativní vážení. Šnekový dopravník pod váhou rovnoměrně přidává materiály do licího mísiče.
4. Počáteční vytvrzování a řezání provzdušňovaných bloků: Po odlití je forma zatlačena do počáteční vytvrzovací komory dopravníkovým řetězem pro tvorbu plynu a počáteční kondenzaci. Pokojová teplota je 50-70℃ a počáteční doba vytvrzování je 1,5-2 hodiny (tento proces lze vynechat v závislosti na příznivých geografických podmínkách). Po počátečním vytvrzení zvedne podtlakový kladkostroj rám formy a sochor společně na řezací stůl s předem umístěnou spodní deskou. Rám formy je odstraněn. Řezací stroj pak provádí příčné a podélné řezy a frézuje chlebovité konce sochoru. Rám formy je vyzdvižen zpět na přepravní vozidlo formy pro ruční čištění a odmaštění a poté je vyzdvižen na vůz formy pro montáž pro další odlévání. Nařezané sochory spolu se spodní deskou jsou vyzdviženy na vůz mostovým jeřábem a složeny do dvou vrstev se čtyřmi podpěrami mezi každou vrstvou. Několik aut je seskupeno dohromady.
Blízkost k zákazníkovi je jednou z našich silných stránek. Kdykoli nás potřebujete, můžete se na nás spolehnout. Děláme vše, co je v našich silách, abychom vám byli k dispozici po celém světě a mohli co nejrychleji reagovat, když na tom záleží.
Odesláním kontaktního formuláře souhlasíte s tím, že vaše údaje mohou být použity ke zpracování vaší žádosti (další informace a oznámení o odvolání naleznete v prohlášení o ochraně údajů).
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů