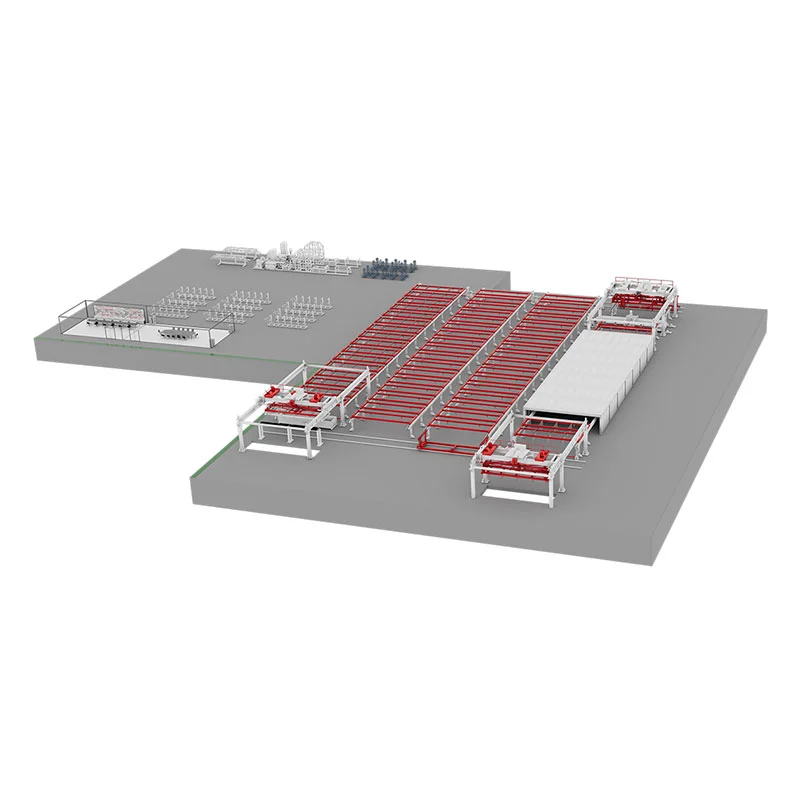
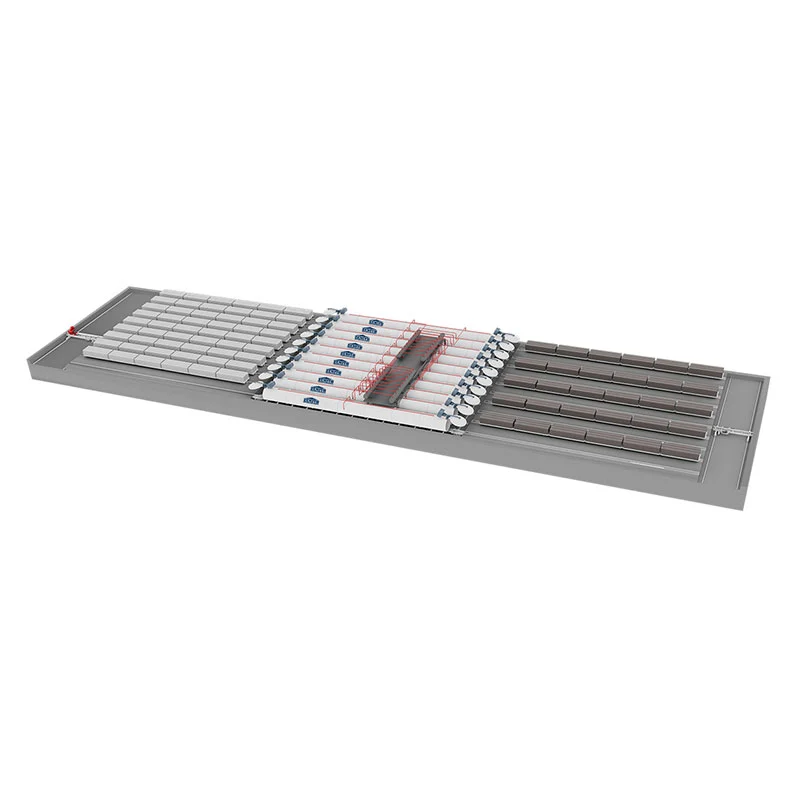
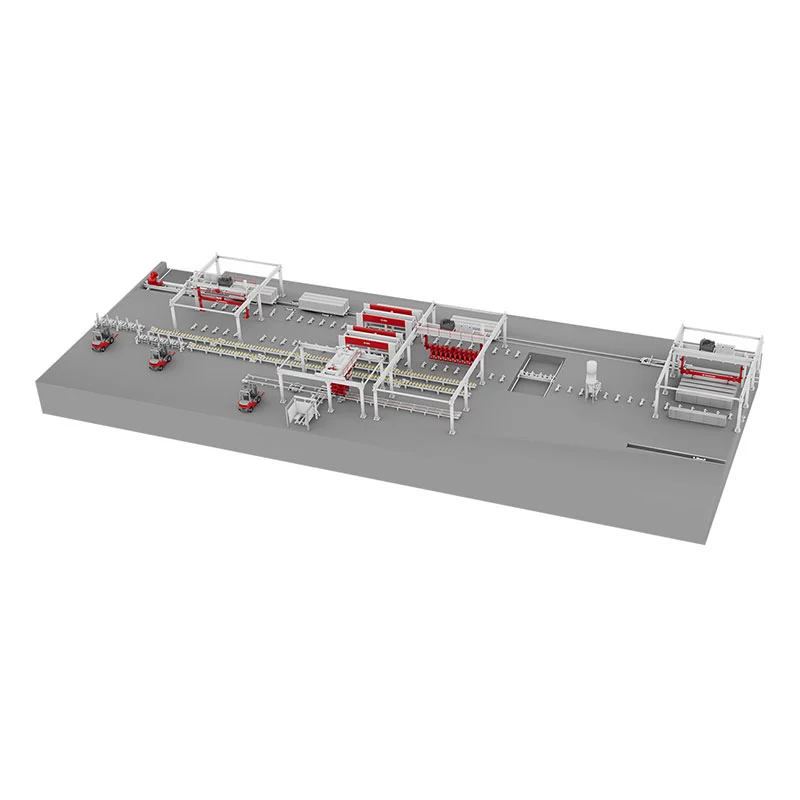
V konkurenčním světě výroby autoklávovaného pórobetonu (AAC) definují úspěch přesnost, rychlost a konzistence. Systémy PLC se staly základním kamenem moderní automatizace, které mění způsob výroby AAC listů. Integrací programovatelných logických automatů doAAC listZařízení výrobní linkyvýrobci eliminují ruční chyby, snižují prostoje a dosahují optimalizace procesů v reálném čase. Po přijetí řešení řízených PLC od Zenith byla naše továrna svědkem 40% nárůstu propustnosti a výrazného poklesu odpadu. Tyto systémy koordinují dávkování, míchání, řezání a vytvrzování s bezkonkurenční spolehlivostí a zajišťují, že každý list splňuje přesné specifikace.
Bez PLC trpí výroba plechů AAC nekonzistentní hustotou, nerovnoměrným řezáním a energetickou neefektivitou. Pokročilá integrace PLC společnosti Zenith synchronizuje každou fázi od přípravy kejdy až po řízení autoklávu. Výsledek? Vyšší výnos, nižší provozní náklady a bezproblémová škálovatelnost. Ať vyrábíte tenké plechy nebo silné panely, dobře navržený PLC systém poskytuje datovou páteř pro prediktivní údržbu a zajištění kvality. Tento článek vysvětluje, jak PLC zefektivňují výrobu plechů AAC, představuje technické parametry našeho zařízení a odpovídá na nejčastější otázky týkající se automatizace. Čtěte dále a zjistěte, proč naše továrna vede v oboru inteligentních řešení AAC.
Dávkování surovin je základem kvality AAC. I malé odchylky v poměrech vápna, cementu, písku nebo sádry vedou ke strukturální slabosti nebo povrchovým defektům. Tradiční ruční dávkování spoléhá na bdělost obsluhy, která je náchylná k únavě a chybám. Naše továrna implementovala dávkovací systém Zenith řízený PLC pro automatizaci vážení a dávkování. PLC čte receptury z centralizované databáze a upravuje každou součást v reálném čase na základě obsahu vlhkosti a teploty. To eliminuje dohady a zajišťuje, že každá šarže vyhovuje přísným tolerancím.
Mezi hlavní výhody dávkování řízeného PLC patří:
Naše AAC Sheet Production Line Equipment využívá senzory s vysokým rozlišením, které komunikují přímo s PLC přes průmyslový Ethernet. Systém může uložit až 500 receptů a přepínání mezi recepty trvá méně než dvě minuty. Kromě toho PLC označí jakoukoli odchylku přesahující 0,5 % a pozastaví výrobu, dokud operátor alarm nezkontroluje. Tato proaktivní kontrola kvality snižuje plýtvání surovinami o 18 % ročně, jak bylo ověřeno v našich továrních auditech. Výrobcům, kteří chtějí škálovat, dávkování PLC zajišťuje, že si každý list AAC zachová rovnoměrnou hustotu a pevnost v tlaku. Bez automatizace přecházejí nekonzistence při dávkování do pozdějších fází, což způsobuje trhliny při řezání nebo nerovnoměrné autoklávování. Investice do PLC vylepšeného dávkování proto není volitelná, ale pro prvotřídní výrobu AAC plechů nezbytná.
PLC se navíc integruje se systémy plánování podnikových zdrojů (ERP), což našim klientům umožňuje vzdáleně monitorovat spotřebu materiálu. Panely v reálném čase zobrazují stav šarže, grafy trendů a prediktivní upozornění na doplnění sila. Tato úroveň přehledu umožňuje manažerům závodu optimalizovat zásoby a zkrátit prostoje. Stručně řečeno, systémy PLC transformují dávkování z potenciálního úzkého místa na efektivní proces odolný proti chybám. Odbornost společnosti Zenith v oblasti kalibrace snímačů zatížení a ladění smyček PID zajišťuje, že naši zákazníci dosahují 99,8% přesnosti dávkování každý den.
Po dávkování určují fáze míchání a lití homogenitu suspenze a strukturu pórů. Nekonzistentní míchání vede k velkým dutinám, sedimentaci nebo nízké pevnosti v surovém stavu. Systémy PLC řídí rychlost, dobu trvání a sekvenci mixéru a zároveň řídí teplotu lití a poměr vody a pevné látky. Naše továrna využívá PLC společnosti Zenith ke správě planetových směšovačů s pohony s proměnnou frekvencí (VFD). PLC urychluje míchání během přidávání prášku a poté snižuje rychlost, aby se zabránilo zachycení vzduchu. Teplotní senzory předávají data do PLC, které upravuje vstřikování páry tak, aby udržovalo 40-45 °C pro optimální reakci hliníkového prášku.
Mezi klíčové optimalizace, které PLC umožňují, patří:
Naše zařízení AAC Sheet Production Line obsahuje dotykové HMI, které zobrazuje křivky míchání a protokoly odlévání. Operátoři si mohou vybrat předdefinované programy pro různé hustoty plechu (300-800 kg/m³). PLC také implementuje bezpečnostní blokování: mixér se nemůže vyprázdnit, pokud forma není správně umístěna, což zabraňuje rozlití. Jedním z nejcennějších aspektů je adaptivní algoritmus, který kompenzuje změny teploty přísad. Pokud je například cement teplejší než obvykle, PLC zkrátí dobu míchání, aby se zabránilo předčasnému ztuhnutí. Tato dynamická regulace zajišťuje, že kaše stoupá rovnoměrně a vytváří AAC listy s jemnými, rovnoměrně rozmístěnými póry. Naši zákazníci hlásí 25% snížení počtu odmítnutých archů po přechodu na míchání řízené PLC. Kromě toho systém zaznamenává každý cyklus odlévání, což umožňuje analýzu hlavních příčin případných anomálií. Snížením zásahu člověka PLC eliminuje odchylky způsobené změnami směn nebo úrovní dovedností operátora. U velkoobjemových výrobních linek se tato konzistence přímo promítá do nižších výrobních nákladů a vyšší spokojenosti zákazníků. Tým společnosti Zenith pro uvádění do provozu zajišťuje, že každý program PLC je vyladěn pro vaše specifické suroviny a klimatické podmínky, čímž se maximalizuje účinnost od prvního dne.
Řezání zelených koláčů AAC na přesné pláty a jejich následné autoklávování vyžaduje synchronizaci napříč více osami. Jakákoli nesouosost během řezání způsobuje vylamování hrany nebo rozměrové chyby, zatímco nesprávné vytvrzení vede k neúplné tvorbě tobermoritu. PLC systémy koordinují napětí řezacího drátu, rychlost řezacího rámu a teplotní/tlakové rampy v autoklávu. Naše továrna využívá PLC společnosti Zenith k řízení strojů na řezání drátu s absolutními kodéry. PLC zajišťuje, že se řezací rám pohybuje rychlostí 0,5-2 m/min v závislosti na hustotě koláče, čímž se zabrání lámání drátu nebo povrchovému tahu. Současně PLC nastavuje napětí drátu prostřednictvím pneumatických regulátorů s uzavřenou smyčkou, čímž dosahuje řezných tolerancí ±1 mm na délku a šířku plechu.
Během autoklávování PLC provádí předdefinovaný vytvrzovací cyklus s několika fázemi: předběžné vakuum, ohřev, konstantní tlak a chlazení. Monitoruje tlakové vysílače a termočlánky v reálném čase a moduluje parní ventily tak, aby sledovaly ideální rychlost rampy. Pokud tlak překročí nastavenou hodnotu, PLC otevře výfukové ventily postupně, aby se zabránilo tepelnému šoku. Tato precizní kontrola maximalizuje tvorbu krystalických CSH fází a zvyšuje pevnost plechu na 4-6 MPa podle norem ASTM. Naše zařízení AAC Sheet Production Line také zahrnuje bezpečnostní funkce: pokud jsou některá dvířka autoklávu odtěsněna, PLC uzamkne cyklus a automaticky odvzdušní tlak. Data z každé šarže autoklávu jsou uložena pro účely certifikace a záruky.
Další výhody řezání a vytvrzování řízené PLC:
Naše továrna zdokumentovala, že integrace PLC snižuje zmetkovitost při řezání z 5 % na méně než 1 %. Kromě toho konzistentní vytvrzování eliminuje měkká místa a praskání, čímž se zvyšuje schopnost držet hřebík a tepelná izolace. U výrobců, kteří vyrábějí vyztužené plechy AAC, PLC také řídí umístění ocelových klecí před odléváním a zajišťuje, že po řezání zůstanou vycentrované. Bez takové automatizace ruční manipulace často uvolňuje výztuž, což vede ke strukturálnímu selhání. Proto jsou PLC nepostradatelné pro výrobu vysoce kvalitních AAC plechů, které splňují požadavky moderní konstrukce. Zenith poskytuje kompletní školení o programování PLC a odstraňování problémů, což umožňuje vašemu týmu udržovat špičkový výkon.
Při výběru AAC Sheet Production Line Equipment musí kupující vyhodnotit klíčové ukazatele výkonu, které přímo ovlivňují výstup, kvalitu a provozní náklady. Níže je uvedena podrobná tabulka specifikací systémů Zenith integrovaných do PLC na základě dat z našich továrních instalací po celém světě. Tyto parametry demonstrují, jak řízení PLC umožňuje přesnou regulaci každé výrobní fáze.
| Parametr | Rozsah hodnot | Funkce řízení PLC |
| Přesnost dávkování (na komponentu) | ±0,2 % až ±0,5 % | Vážení v uzavřené smyčce s automatickou tárovací korekcí |
| Rychlost míchání (proměnná) | 0-1500 ot./min | VFD řízené rychlostní profily specifické pro recepturu |
| Doba lití na formu | 45-90 sekund | Sekvenční logika s kontrolami blokování |
| Tolerance řezu (délka/šířka/výška) | ±1 mm až ±1,5 mm | Polohování serva a regulace napětí drátu |
| Rozsah tlaku v autoklávu | 0,8-1,2 MPa | Smyčky PID s programováním ramp/propadů |
| Teplotní rozsah autoklávu | 180 °C - 200 °C | Vícezónová zpětná vazba termočlánku |
| Doba cyklu (dávkování na hotový list) | 8-12 hodin (včetně vytvrzování) | Plánovač výroby integrovaný v PLC |
| Spotřeba energie na m³ | 35-45 kWh | Řízení páry a motoru na základě poptávky |
| Doba cyklu skenování PLC | < 10 ms | Aktualizace I/O v reálném čase a zpracování alarmů |
| Uchovávání dat | 5 let na místní SD kartě | Protokolování událostí a zálohování receptur |
Naše továrna tyto parametry během dvou desetiletí zdokonalovala a zajistila, že AAC Sheet Production Line Equipment společnosti Zenith poskytuje konzistentní výkon až 300 000 m³ za rok na linku. Schopnost PLC zaznamenávat trendy a generovat zprávy o směnách pomáhá našim klientům splnit přísné certifikace kvality, jako je EN 12602 nebo ASTM C1693. Vzdálený přístup přes zabezpečenou VPN navíc umožňuje týmu podpory Zenith okamžitě diagnostikovat problémy a zkrátit střední čas na opravu. Při porovnávání zařízení se zaměřte na přesnost dávkování a kontrolu vytvrzování – ty mají největší vliv na pevnost plechu a rozměrovou stabilitu. S automatizací PLC dosahují naši zákazníci doby návratnosti méně než 18 měsíců díky sníženým nákladům na odpad a práci. Kontaktujte nás a zjistěte, jak lze tyto parametry přizpůsobit pro vaše suroviny a výrobní cíle.
Systémy PLC jsou nervovým centrem moderní výroby plechů AAC, které transformují každou fázi od dávkování k autoklávování. Eliminují lidské chyby, poskytují úpravy v reálném čase a poskytují bezkonkurenční konzistenci. Naše továrna se integrovalaZenithŘešení PLC do zařízení AAC Sheet Production Line po celém světě, dosahující vyšších výnosů a nižších provozních nákladů. Klíčové poznatky: Dávkování řízené PLC zajišťuje přesnost ±0,2 %; míchání a odlévání se přizpůsobí změnám surovin; tolerance řezání se zmenšují na ±1 mm; a autoklávové cykly sledují ideální profily tlak-teplota. Výše uvedená tabulka technických parametrů ukazuje měřitelné výhody automatizace. Přijetím zařízení řízeného PLC výrobci snižují odpad až o 25 %, spotřebu energie o 12 % a zmetkovitost o více než 80 %. V odvětví, kde marže závisí na efektivitě, nejsou PLC luxusem, ale nutností. Chcete-li zůstat konkurenceschopní, investujte do inteligentních systémů, které se přizpůsobí vašemu podnikání.
Jaká je nejkritičtější výrobní fáze, kde PLC zabraňují defektům v AAC listech?
Nejkritičtější fází je dávkování suroviny, protože i nepatrné odchylky v poměrech vápna nebo cementu mění konečnou hustotu a pevnost AAC. PLC používají snímače zatížení a průtokoměry k nastavení každé součásti v reálném čase s typickou přesností ±0,2 %. Naše továrna zjistila, že ruční dávkování způsobilo, že 12 % archů neprošlo kompresními testy, zatímco dávkování PLC to snížilo pod 0,5 %. Bez přesného dávkování nemůže následné míchání, řezání a vytvrzování kompenzovat chyby základu. Proto systémy PLC přímo řeší hlavní příčinu mnoha problémů s kvalitou.
Mohou PLC systémy snížit spotřebu energie při autoklávování plechů AAC?
Ano, výrazně. PLC implementují řízení rampy/propadu a modulaci páry na základě požadavku, která zabraňuje plýtvání energií z překročení teploty nebo tlaku. V zařízení výrobní linky AAC Sheet společnosti Zenith snižuje PLC spotřebu energie v autoklávu o 12–15 % přizpůsobením průtoku páry přesné rychlosti absorpce tepla koláčů. Kromě toho může PLC plánovat cykly autoklávu v době mimo špičku elektřiny a rekuperovat teplo kondenzátu. Naši zákazníci hlásí úsporu více než 30 000 kWh ročně na jeden autokláv. Bez optimalizace PLC vede ruční ovládání ventilů často k tlakovým špičkám a zbytečnému odvětrávání, což zvyšuje účty za palivo až o 20 %.
Jak integrace PLC zlepšuje efektivitu přechodu mezi různými velikostmi listů AAC?
Systémy PLC ukládají více receptur na řezání a automaticky přemisťují řezací dráty nebo rámy pomocí servopohonů. Namísto ručního nastavování 20+ řezacích drátů (což trvá 2–3 hodiny a přináší chyby), obsluha jednoduše vybere nové rozměry listu na HMI. PLC přesune každý vodič do naprogramované polohy do 5 minut s opakovatelností ±0,2 mm. Naše továrna používá správu receptur společnosti Zenith ke zpracování velikostí od 600x2000 mm do 1200x6000 mm. Tato agilita umožňuje výrobcům reagovat na zakázkové objednávky bez dlouhých prostojů. Naproti tomu ruční přestavování často vede k chybám a plýtvání koláčů během zkušebních jízd.
Jaké funkce prediktivní údržby nabízejí PLC pro zařízení AAC Sheet Production Line?
PLC nepřetržitě monitorují vibrace, odběr proudu, doby cyklů a teplotu na klíčových součástech, jako jsou mixéry, řezačky drátu a dveře autoklávu. Když se trend parametru mimo normální rozsah (např. proud motoru směšovače zvýší o 10 % nad základní linii), PLC vygeneruje výstrahu předtím, než dojde k poruše. Naše továrna má integrovaný diagnostický software Zenith, který vypočítává zbývající životnost pro řezání drátů a autoklávových těsnění. Tento prediktivní přístup snižuje neplánované zastávky o 70 % a prodlužuje životnost zařízení o 25 %. Bez těchto funkcí se výrobci spoléhají na reaktivní údržbu, což vede k nákladnému zastavení výroby a bezpečnostním rizikům.
Je možné vzdálené monitorování a odstraňování problémů s linkami AAC řízenými PLC?
Absolutně. Moderní PLC obsahují průmyslové ethernetové porty a zabezpečené funkce VPN, což inženýrům společnosti Zenith umožňuje vzdálený přístup k řídicímu systému odkudkoli. Můžeme zkontrolovat aktuální data, upravit parametry PID nebo nahrát nový firmware, aniž bychom museli cestovat na místo. Naše továrna podporuje vzdálenou diagnostiku 90 % běžných problémů, čímž zkracuje průměrnou dobu opravy ze 48 hodin na 4 hodiny. PLC také odesílá automatická e-mailová nebo SMS upozornění na alarmy, jako je nízký tlak nebo odchylka šarže. Tato konektivita zajišťuje minimální prostoje a odbornou podporu na dosah ruky. Pro závody ve vzdálených lokalitách je vzdálený přístup změnou hry pro udržení vysoké doby provozuschopnosti.
Udělejte další krok směrem k plně automatizované, vysoce efektivní výrobě. Zařízení výrobní linky na výrobu plechů AAC od společnosti Zenith integrované do PLC pomohlo více než 200 továrnám po celém světě snížit odpad, snížit náklady na energii a vyrábět špičkové plechy.Kontaktujte náš technický tým ještě dnesza bezplatnou konzultaci a přizpůsobenou analýzu návratnosti investic. Dovolte nám ukázat vám, jak se odbornost naší továrny může stát vaší konkurenční výhodou.